ফ্ল্যাঞ্জ বল ভালভ
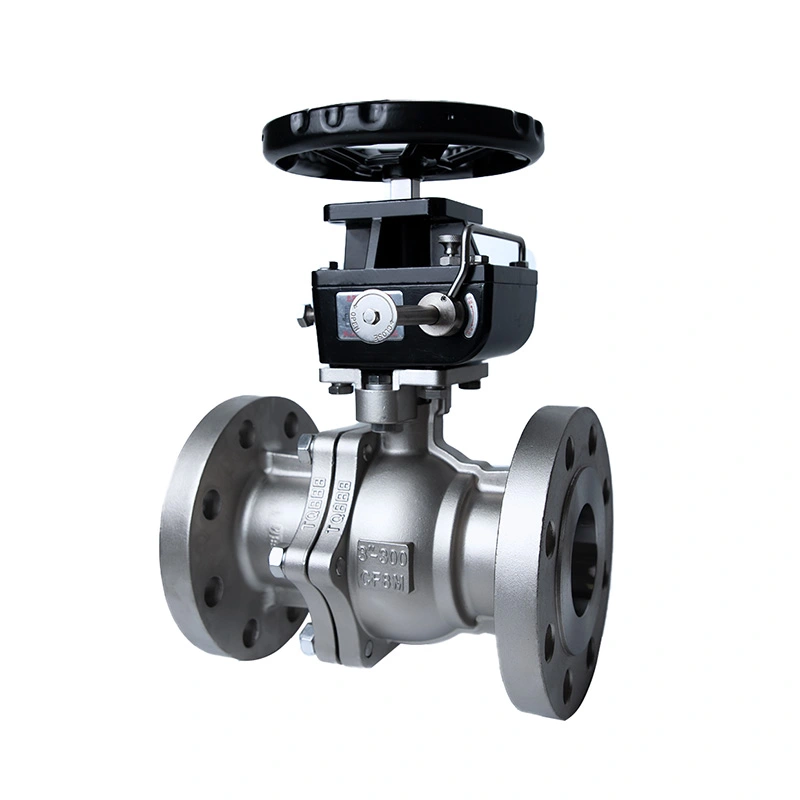
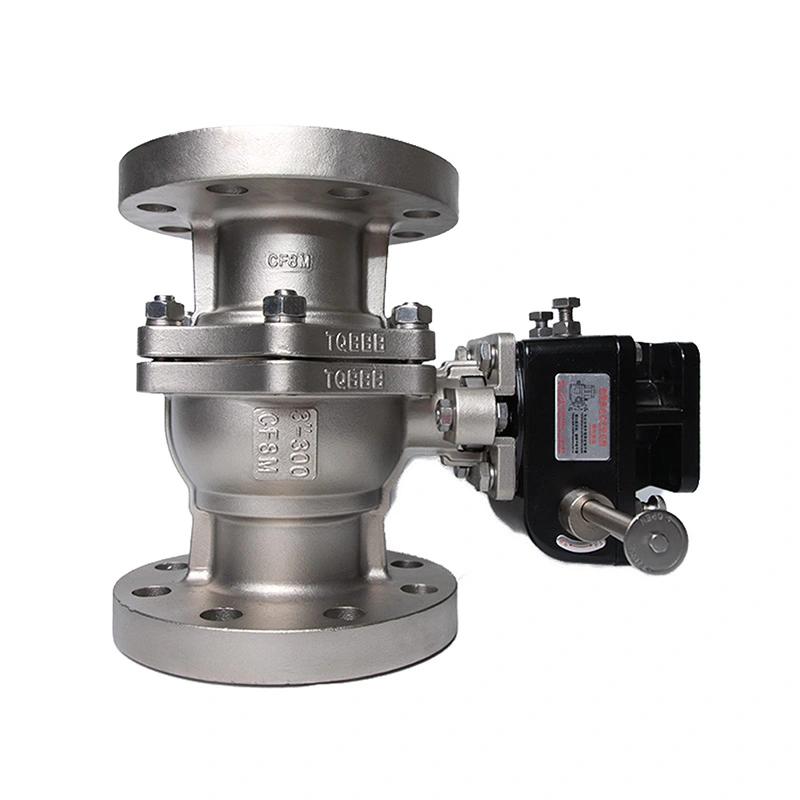
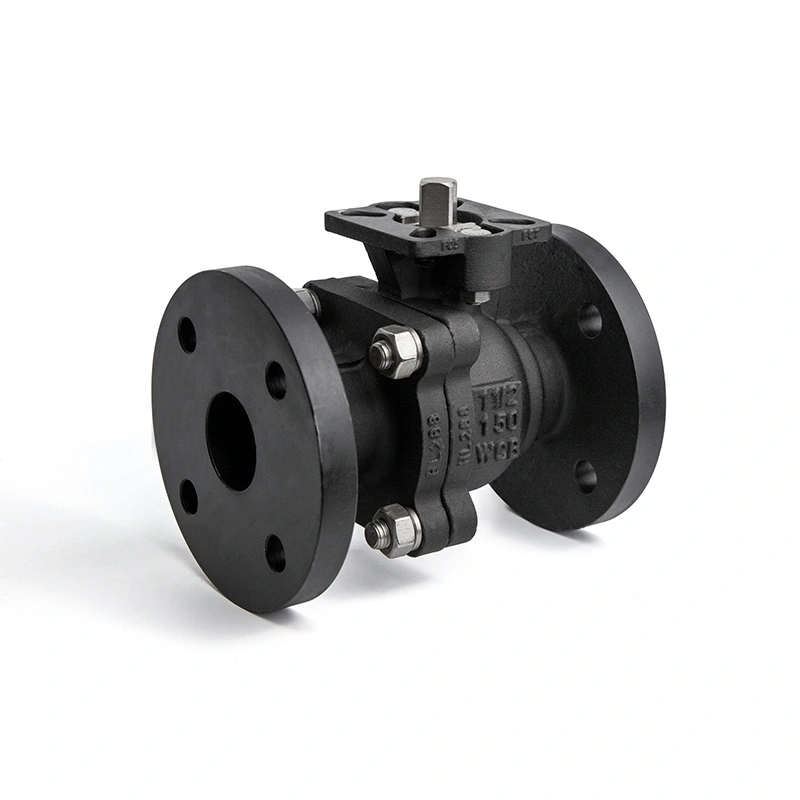
অ্যাকচুয়েটরের জন্য ISO 5211 বেস সহ ANSI 300LB ফ্ল্যাঞ্জড বল ভালভ
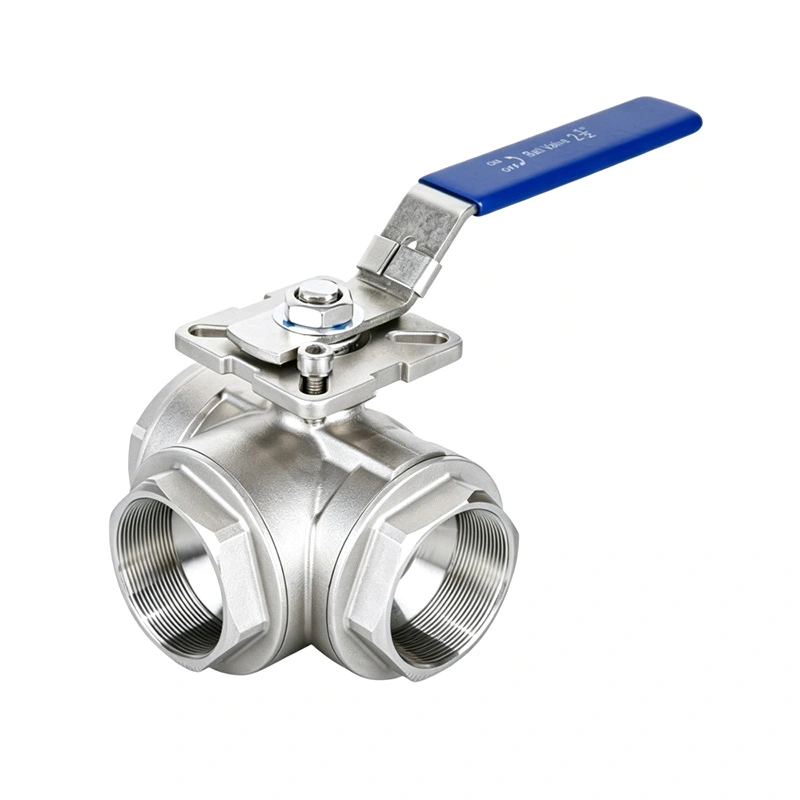
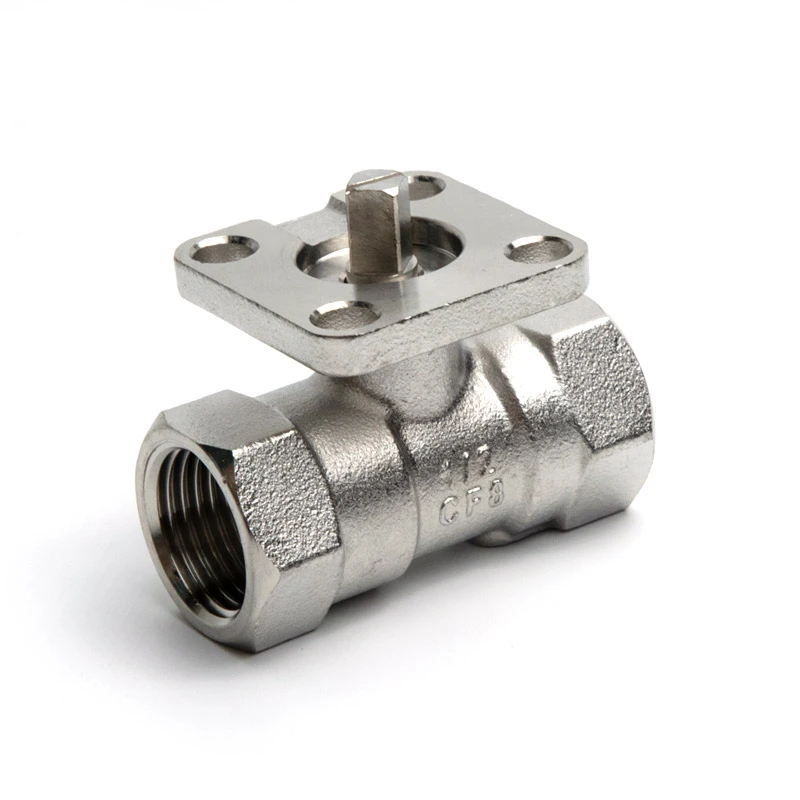
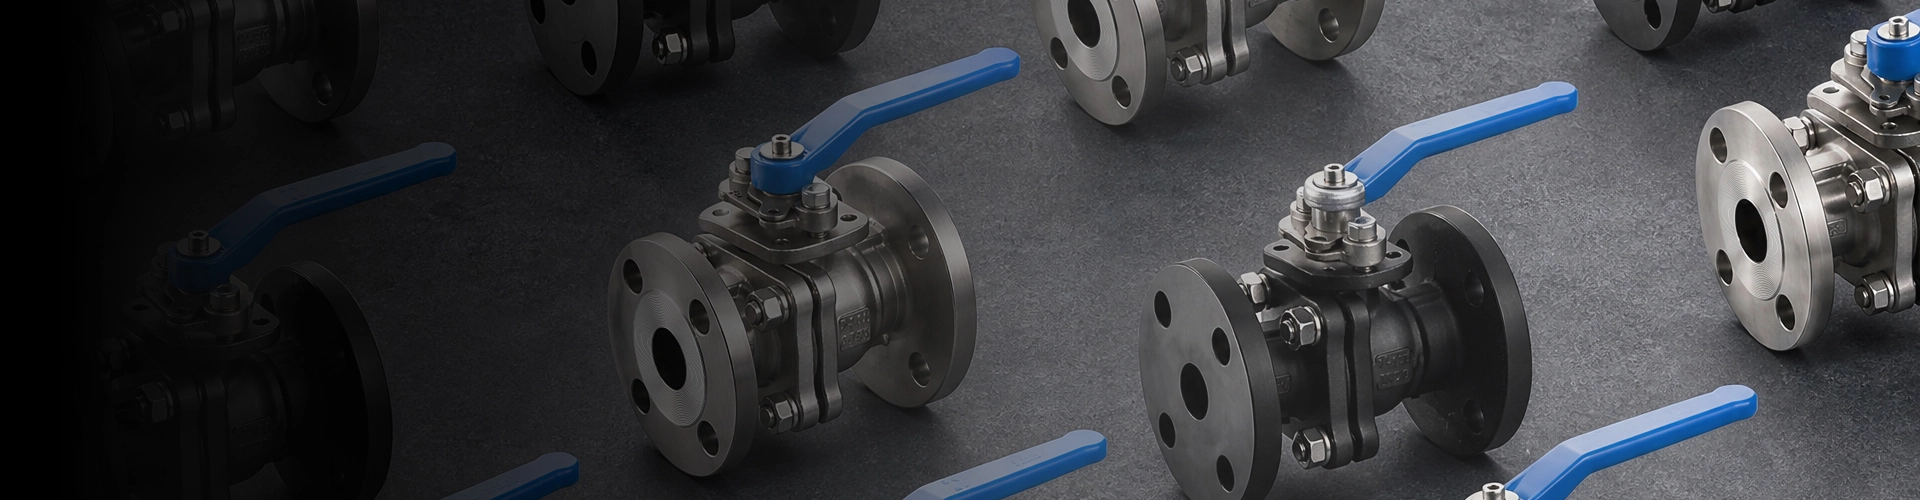
Actuator এর জন্য ISO 5211 বেস সহ Shangtai ANSI 300LB ফ্ল্যাঞ্জড বল ভালভ শিল্প পাইপলাইন শাট-অফ এবং স্বয়ংক্রিয় তরল নিয়ন্ত্রণের জন্য ডিজাইন করা হয়েছে। ক্লাস 300 ফ্ল্যাঞ্জযুক্ত সংযোগ একটি বোল্ট করা পাইপলাইন ইন্টারফেস প্রদান করে, যখন ISO 5211 মাউন্টিং বেস সামঞ্জস্যপূর্ণ বায়ুসংক্রান্ত বা বৈদ্যুতিক অ্যাকচুয়েটরগুলিকে প্রয়োজনীয় ভালভ টর্ক এবং অপারেটিং অবস্থা অনুযায়ী ইনস্টল করার অনুমতি দেয়।
অ্যাকচুয়েটরের জন্য ISO 5211 বেস সহ ANSI 300LB ফ্ল্যাঞ্জড বল ভালভ শিল্প পাইপলাইন বিচ্ছিন্নতার জন্য কনফিগার করা হয়েছে যেখানে একটি ক্লাস 300 ফ্ল্যাঞ্জযুক্ত ভালভ এবং অ্যাকচুয়েটর-রেডি অপারেশন প্রয়োজন। এর স্টেইনলেস স্টিলের চাপ-সীমানা এবং অভ্যন্তরীণ উপাদানগুলি তালিকাভুক্ত চাপ এবং তাপমাত্রার পরিসরের জন্য নির্দিষ্ট করা হয়েছে, যখন ভালভ কনফিগারেশনটি অ্যাপ্লিকেশন অনুসারে ম্যানুয়াল, বায়ুসংক্রান্ত বা বৈদ্যুতিক অপারেশনের সাথে মিলিত হতে পারে।
Shangtai ওয়েনঝো, ঝেজিয়াং, চীনে শিল্প বল ভালভ তৈরি করে, প্রযোজ্য পণ্যের প্রয়োজনীয়তা অনুযায়ী মেশিনিং, সমাবেশ, চাপ পরীক্ষা, পরিদর্শন এবং চূড়ান্ত প্রস্তুতি সম্পন্ন করে। প্রোজেক্ট অর্ডারের জন্য, ভালভের মাত্রা, উপাদান কনফিগারেশন, অ্যাকচুয়েটর প্রয়োজনীয়তা, অঙ্কন এবং প্রযুক্তিগত ডকুমেন্টেশন উৎপাদনের আগে নিশ্চিত করা যেতে পারে।
প্রধান মাত্রা
| আকার | 1-1/2" - 8" |
| প্রেসার ক্লাস | CL300 |
| সংযোগ শেষ করুন | ফ্ল্যাঞ্জ |
| সর্বোচ্চ চাপ | 740PSI |
| নকশা এবং উত্পাদন মান | ASME B16.34 |
| পরীক্ষা এবং পরিদর্শন | API598 |
| ফ্ল্যাঞ্জ মাত্রা এবং বল্টু গর্ত বিবরণ | ASME B16.50 |
| চাপ-তাপমাত্রা রেটিং | ASME B16.34 |
| সংযোগ শেষ | আরএফ ফ্ল্যাঞ্জড |
| তাপমাত্রা পরিসীমা | -25℃~150℃ |
| শরীরের উপাদান | ASTM A351 CF8M(316) |
| বল উপাদান | ASTM A182 F316 |
| স্টেম উপাদান | ASTM A182 F316 |
| আসন উপাদান | RPTFE(PTFE+15%fv) |
| অপশন | অন্যান্য উপকরণ অনুরোধের ভিত্তিতে উপলব্ধ. |
ভালভ নির্মাণ এবং উপাদান নির্বাচন
ভালভটি ASTM A351 CF8M (316) নির্মাণ সহ একটি স্টেইনলেস স্টিল বডি ব্যবহার করে, যখন বল এবং স্টেমটি ASTM A182 F316 হিসাবে নির্দিষ্ট করা হয়েছে। এই উপকরণগুলি চাপের সীমানা এবং প্রধান ভেজা উপাদানগুলির জন্য একটি ধারাবাহিক স্টেইনলেস স্টীল কনফিগারেশন প্রদান করে। RPTFE আসন, 15% ফিলার সহ PTFE সমন্বিত, উল্লিখিত অপারেটিং পরিসরের জন্য নির্বাচিত হয় এবং অর্ডার করার আগে প্রকৃত প্রক্রিয়ার মাধ্যম এবং তাপমাত্রার বিরুদ্ধে নিশ্চিত হওয়া উচিত।
স্টেইনলেস স্টীল বডি
ASTM A351 CF8M (316) বডি ভালভের প্রধান চাপ-ধারণকারী কাঠামো গঠন করে। স্টেইনলেস স্টীল নির্মাণ শিল্প মিডিয়ার জন্য বিবেচনা করা যেতে পারে যেখানে উপাদান সামঞ্জস্য এবং জারা প্রতিরোধের গুরুত্বপূর্ণ নির্বাচন কারণ।
316 বল এবং স্টেম
বল এবং স্টেম তালিকাভুক্ত কনফিগারেশন অনুযায়ী ASTM A182 F316 উপাদান ব্যবহার করে। বলটি কোয়ার্টার-টার্ন ফ্লো-কন্ট্রোল উপাদান সরবরাহ করে, যখন স্টেমটি হ্যান্ডেল বা অ্যাকচুয়েটর থেকে অপারেটিং টর্ককে বলের কাছে স্থানান্তর করে।
RPTFE আসন
RPTFE সীট বলের চারপাশে সিলিং ইন্টারফেস প্রদান করে। আসন নির্বাচন মাঝারি, অপারেটিং তাপমাত্রা, চাপ এবং প্রয়োজনীয় পরিষেবার শর্তগুলির বিরুদ্ধে পরীক্ষা করা উচিত কারণ ভালভের আসন সামঞ্জস্য বিভিন্ন প্রক্রিয়ার তরলগুলির মধ্যে পরিবর্তিত হতে পারে।
ক্লাস 300 Flanged বল ভালভ কনফিগারেশন
ক্লাস 300 কনফিগারেশনটি পাইপিং সিস্টেমের জন্য তৈরি করা হয়েছে যার জন্য ক্লাস 150-এর চেয়ে উচ্চ চাপের শ্রেণী প্রয়োজন। তালিকাভুক্ত সর্বোচ্চ চাপ হল 740PSI, তবে অনুমোদিত কাজের চাপ শুধুমাত্র নামমাত্র শ্রেণী থেকে নির্ধারণ করা উচিত নয়। প্রকৃত চাপের ক্ষমতা ভালভের আকার, উপাদান, তাপমাত্রা এবং প্রযোজ্য চাপ-তাপমাত্রার রেটিং এর উপর নির্ভর করে।
RF ফ্ল্যাঞ্জযুক্ত প্রান্তগুলি পাইপলাইনের ফ্ল্যাঞ্জের সাথে মিলিত হওয়ার জন্য একটি বোল্টযুক্ত সংযোগ প্রদান করে। নির্বাচনের সময়, নামমাত্র পাইপের আকার, ফ্ল্যাঞ্জের মাত্রা, চাপের শ্রেণী, মুখের ধরন, গ্যাসকেট বিন্যাস, বোল্টের স্পেসিফিকেশন এবং উপলব্ধ ইনস্টলেশন স্থান সবই পাইপিং সিস্টেমের বিরুদ্ধে পরীক্ষা করা উচিত।
ISO 5211 অ্যাকচুয়েটর মাউন্টিং
অ্যাকচুয়েটরের জন্য ISO 5211 বেস সহ ANSI 300LB ফ্ল্যাঞ্জড বল ভালভ তার ISO 5211 মাউন্টিং ইন্টারফেসের মাধ্যমে স্বয়ংক্রিয় অপারেশনের জন্য কনফিগার করা যেতে পারে। অ্যাকচুয়েটর শুধুমাত্র ভালভের আকারের পরিবর্তে ভালভ অপারেটিং টর্ক এবং প্রকৃত পরিষেবার শর্ত অনুসারে নির্বাচন করা উচিত।
বায়ুসংক্রান্ত এবং বৈদ্যুতিক অ্যাকুয়েটরগুলি স্বয়ংক্রিয় চালু/বন্ধ নিয়ন্ত্রণের জন্য বিবেচনা করা যেতে পারে। কন্ট্রোল সিস্টেমের উপর নির্ভর করে, অতিরিক্ত উপাদান যেমন সোলেনয়েড ভালভ, সীমা সুইচ, অবস্থান ফিডব্যাক ডিভাইস বা পজিশনারের প্রয়োজন হতে পারে। উপলব্ধ মাউন্টিং ইন্টারফেস, অ্যাকচুয়েটর টর্ক, ঘূর্ণন কোণ, শক্তি বা বায়ু সরবরাহ এবং নিয়ন্ত্রণ সংকেত সমাবেশের আগে নিশ্চিত করা উচিত।
ম্যানুয়াল অপারেশন
ম্যানুয়াল অপারেশন ব্যবহার করা যেতে পারে যেখানে ভালভ স্থানীয়ভাবে পরিচালিত হয় এবং স্বয়ংক্রিয় নিয়ন্ত্রণের প্রয়োজন হয় না। ভালভের আকার, ইনস্টলেশনের অবস্থান, অপারেটিং ফ্রিকোয়েন্সি এবং প্রয়োজনীয় অপারেটিং টর্ক অনুযায়ী অপারেটিং পদ্ধতি নির্বাচন করা উচিত।
বায়ুসংক্রান্ত অ্যাকচুয়েশন
বায়ুসংক্রান্ত অ্যাকচুয়েশন এমন সিস্টেমের জন্য উপযুক্ত যেখানে সংকুচিত বায়ু পাওয়া যায় এবং দ্রুত কোয়ার্টার-টার্ন অপারেশন প্রয়োজন। অ্যাকচুয়েটর টর্কের মধ্যে ভালভের অপারেটিং অবস্থা এবং আসনের ঘর্ষণ জন্য একটি উপযুক্ত ভাতা অন্তর্ভুক্ত করা উচিত।
বৈদ্যুতিক অ্যাকচুয়েশন
বৈদ্যুতিক অ্যাকচুয়েশন ব্যবহার করা যেতে পারে যখন ভালভকে একটি বৈদ্যুতিক নিয়ন্ত্রণ ব্যবস্থায় একীভূত করার প্রয়োজন হয়। অ্যাকচুয়েটর নির্বাচনের সময় ভোল্টেজ, ডিউটি সাইকেল, টর্ক, ভ্রমণ সীমা, প্রতিক্রিয়া প্রয়োজনীয়তা এবং পরিবেশগত অবস্থা নিশ্চিত করা উচিত।
উৎপাদন প্রক্রিয়া
1. প্রযুক্তিগত নিশ্চিতকরণ
উত্পাদনের আগে, প্রয়োজনীয় ভালভের আকার, ক্লাস 300 রেটিং, বডি এবং ট্রিম উপকরণ, কাজের মাধ্যম, তাপমাত্রা, আসন কনফিগারেশন, সংযোগের মাত্রা, অপারেটিং পদ্ধতি এবং অ্যাকচুয়েটর প্রয়োজনীয়তা পর্যালোচনা করা হয়। যখন ভালভ একটি বড় পাইপিং বা অটোমেশন প্রকল্পের অংশ হয় তখন অঙ্কন এবং প্রযুক্তিগত বৈশিষ্ট্যগুলি পরীক্ষা করা যেতে পারে।
2. উপাদান প্রস্তুতি এবং পরিদর্শন
ইনকামিং উপকরণ এবং ক্রয় উপাদান প্রযোজ্য উত্পাদন এবং পরিদর্শন প্রয়োজনীয়তা অনুযায়ী চেক করা হয়. উপাদান সনাক্তকরণ, মাত্রা, পৃষ্ঠের অবস্থা, এবং সমর্থনকারী উপাদান ডকুমেন্টেশন ট্রেসেবিলিটি প্রয়োজন অর্ডারের জন্য পর্যালোচনা করা যেতে পারে।
3. CNC মেশিনিং
সিএনসি মেশিনিং ভালভ বডি ইন্টারফেস, ফ্ল্যাঞ্জ পৃষ্ঠ, বল এবং স্টেম উপাদান, সিলিং এলাকা, বল্টু গর্ত এবং অন্যান্য নির্ভুল বৈশিষ্ট্যগুলির জন্য ব্যবহৃত হয়। ভালভ বডি, পাইপলাইন সংযোগ এবং অপারেটিং উপাদানগুলির মধ্যে সঠিক প্রান্তিককরণ বজায় রাখার জন্য মাত্রিক নিয়ন্ত্রণ গুরুত্বপূর্ণ।
4. উপাদান প্রস্তুতি
ভালভ বল, সিলিং পৃষ্ঠ, ডালপালা, আসন, প্যাকিং, গ্যাসকেট, ফাস্টেনার এবং অন্যান্য উপাদানগুলি সমাবেশের আগে প্রস্তুত করা হয়। সারফেস ফিনিশিং এবং পরিস্কারের প্রয়োজনীয়তা উপাদান এবং উদ্দেশ্য প্রয়োগের উপর নির্ভর করে।
5. সমাবেশ এবং ইন-প্রসেস পরিদর্শন
অভ্যন্তরীণ উপাদানগুলি নির্দিষ্ট কনফিগারেশন অনুযায়ী একত্রিত হয়। চেকের মধ্যে স্টেম অ্যালাইনমেন্ট, বল মুভমেন্ট, সিলিং কম্পোনেন্ট ইনস্টলেশন, ফ্ল্যাঞ্জ ডাইমেনশন, বডি অ্যাসেম্বলি এবং অ্যাকচুয়েটর মাউন্টিং ইন্টারফেস ডাইমেনশন অন্তর্ভুক্ত থাকতে পারে।
6. চাপ এবং কার্যকরী পরীক্ষা
সমাপ্ত ভালভ প্রযোজ্য শেল চাপ এবং আসন ফুটো পরীক্ষা সাপেক্ষে হয়. অপারেটিং ফাংশন, ঘূর্ণন সঁচারক বল-সম্পর্কিত অবস্থা, চেহারা, চিহ্নিতকরণ, এবং অন্যান্য নির্দিষ্ট পরিদর্শন আইটেম প্রকাশের আগে চেক করা হয়.
7. চূড়ান্ত পরিদর্শন এবং প্যাকেজিং
চূড়ান্ত পরিদর্শন পণ্য সনাক্তকরণ, প্রয়োজনীয় নথি, ভালভ অবস্থা, প্রতিরক্ষামূলক কভার, আনুষাঙ্গিক, এবং প্যাকেজিং কভার করে। ফ্ল্যাঞ্জের মুখ এবং অন্যান্য উন্মুক্ত সংযোগ পৃষ্ঠগুলিকে পরিবহনের সময় সুরক্ষিত করা উচিত যাতে ক্ষতি পরিচালনার ঝুঁকি কম হয়।
সাধারণ অ্যাপ্লিকেশন
জল চিকিত্সা এবং ইউটিলিটি পাইপিং
জল চিকিত্সা সরঞ্জাম, ইউটিলিটি পাইপলাইন, পাম্পিং সিস্টেম এবং সংশ্লিষ্ট শিল্প জল অ্যাপ্লিকেশনগুলিতে বিচ্ছিন্নতার জন্য ব্যবহৃত হয় যখন নির্বাচিত উপকরণগুলি পরিষেবা মাধ্যমের সাথে সামঞ্জস্যপূর্ণ হয়।
তেল এবং গ্যাস সিস্টেম
তেল এবং গ্যাস সিস্টেমে পাইপলাইন বিচ্ছিন্নতা এবং সরঞ্জাম সংযোগের জন্য প্রযোজ্য যেখানে চাপ শ্রেণী, উপাদানের স্পেসিফিকেশন, আসন কনফিগারেশন এবং প্রযোজ্য মানগুলি প্রকল্পের প্রয়োজনীয়তাগুলি পূরণ করে।
রাসায়নিক প্রক্রিয়াকরণ
সামঞ্জস্যপূর্ণ রাসায়নিক প্রক্রিয়া মিডিয়া জন্য নির্দিষ্ট করা যেতে পারে. উপাদান নির্বাচন রাসায়নিক গঠন, ঘনত্ব, তাপমাত্রা, চাপ, এবং শরীর, বল, কান্ড এবং আসনের উপর সম্ভাব্য প্রভাব বিবেচনা করা উচিত।
পাওয়ার এবং ইন্ডাস্ট্রিয়াল প্রসেস সিস্টেম
ফ্ল্যাঞ্জযুক্ত সংযোগ এবং ক্লাস 300 কনফিগারেশন এই ভালভটিকে নির্বাচিত শিল্প প্রক্রিয়া, ইউটিলিটি এবং পাওয়ার-সিস্টেম পাইপিংয়ের জন্য উপযুক্ত করে তোলে যেখানে বোল্ট করা পাইপলাইন সংযোগ এবং কোয়ার্টার-টার্ন আইসোলেশন প্রয়োজন।
নির্বাচন এবং ইনস্টলেশন বিবেচনা
ভালভ নির্বাচন করা শুধুমাত্র নামমাত্র পাইপ আকারের পরিবর্তে প্রকৃত অপারেটিং শর্ত দিয়ে শুরু করা উচিত। অর্ডার করার আগে নিম্নলিখিত তথ্য নিশ্চিত করা উচিত:
মাঝারি:তরল সনাক্ত করুন এবং শরীর, বল, স্টেম, আসন, প্যাকিং এবং গ্যাসকেট সামগ্রীর সাথে এর সামঞ্জস্যতা পরীক্ষা করুন।
চাপ এবং তাপমাত্রা:স্বাভাবিক এবং সর্বোচ্চ অপারেটিং চাপ, তাপমাত্রা পরিসীমা, চাপের ওঠানামা এবং প্রযোজ্য চাপ-তাপমাত্রা রেটিং নিশ্চিত করুন।
ফ্ল্যাঞ্জ সংযোগ:ভালভ ফ্ল্যাঞ্জের আকার, ক্লাস 300 রেটিং, আরএফ ফেসিং, বোল্ট-হোল বিন্যাস, গ্যাসকেটের ধরন এবং পাইপলাইন ফ্ল্যাঞ্জের মাত্রার সাথে মিল করুন।
প্রবাহ এবং পোর্ট কনফিগারেশন:প্রবাহ ক্ষমতা, চাপ ড্রপ এবং পাইপিংয়ের প্রয়োজনীয়তার উপর ভিত্তি করে পূর্ণ-বন্দর বা হ্রাস-বন্দর নির্মাণ প্রয়োজন কিনা তা নিশ্চিত করুন।
অ্যাকচুয়েটর:স্বয়ংক্রিয় ভালভের জন্য, প্রয়োজনীয় অপারেটিং টর্ক, অ্যাকচুয়েটর টাইপ, পাওয়ার বা এয়ার সাপ্লাই, কন্ট্রোল সিগন্যাল এবং ফিডব্যাক প্রয়োজনীয়তা প্রদান করুন।
ইনস্টলেশন:বোল্টিংয়ের আগে পাইপলাইনের ফ্ল্যাঞ্জগুলি সঠিকভাবে সারিবদ্ধ করা উচিত। ভালভকে পাইপের ভুলত্রুটির জন্য ক্ষতিপূরণের জন্য বাধ্য করা উচিত নয় এবং ভালভটি অপারেশন চলাকালীন তার নির্দিষ্ট চাপ এবং তাপমাত্রার সীমার মধ্যে থাকা উচিত।
পরীক্ষা এবং ডকুমেন্টেশন
ভালভ পরিদর্শনে শেল চাপ পরীক্ষা, সীট ফুটো পরীক্ষা, মাত্রিক পরিদর্শন, অপারেটিং চেক, ভিজ্যুয়াল পরিদর্শন এবং প্রযোজ্য আদেশের প্রয়োজনীয়তা অনুসারে মার্কিং যাচাই অন্তর্ভুক্ত থাকতে পারে। API 598 এই ভালভের পরীক্ষা এবং পরিদর্শনের জন্য নির্দিষ্ট করা হয়েছে।
প্রযুক্তিগত ডকুমেন্টেশন পণ্য কনফিগারেশন এবং প্রকল্পের প্রয়োজনীয়তা অনুযায়ী প্রদান করা যেতে পারে. উপলব্ধ নথিগুলির মধ্যে পণ্য ডেটাশিট, মাত্রিক অঙ্কন, উপাদান তথ্য, পরিদর্শন রেকর্ড এবং প্রযোজ্য পরীক্ষার ডকুমেন্টেশন অন্তর্ভুক্ত থাকতে পারে।
FAQ
প্রশ্ন 1: অ্যাকচুয়েটরের জন্য ISO 5211 বেস সহ একটি ANSI 300LB ফ্ল্যাঞ্জড বল ভালভ কীসের জন্য ব্যবহৃত হয়?
অ্যাকচুয়েটরের জন্য ISO 5211 বেস সহ ANSI 300LB ফ্ল্যাঞ্জড বল ভালভ শিল্প পাইপলাইন বিচ্ছিন্নকরণ এবং স্বয়ংক্রিয়ভাবে চালু/বন্ধ তরল নিয়ন্ত্রণের জন্য ব্যবহৃত হয়। এটি সুনির্দিষ্ট চাপ, তাপমাত্রা এবং উপাদান সীমার মধ্যে সামঞ্জস্যপূর্ণ জল, তেল, গ্যাস, রাসায়নিক, ইউটিলিটি, এবং শিল্প প্রক্রিয়া অ্যাপ্লিকেশনের জন্য উপযুক্ত।
প্রশ্ন 2: ক্লাস 300 মানে কি ভালভ সবসময় 300 psi এ কাজ করতে পারে?
নং ক্লাস 300 হল psi তে একটি স্থির চাপের মানের পরিবর্তে একটি চাপ শ্রেণীর উপাধি। অনুমোদনযোগ্য কাজের চাপ ভালভ উপাদান, আকার, অপারেটিং তাপমাত্রা এবং প্রযোজ্য চাপ-তাপমাত্রার রেটিং এর সাথে পরিবর্তিত হয়।
প্রশ্ন 3: কিভাবে actuator নির্বাচন করা উচিত?
ভালভের প্রয়োজনীয় অপারেটিং টর্ক, পরিষেবার শর্ত, অপারেটিং ফ্রিকোয়েন্সি এবং নিয়ন্ত্রণের প্রয়োজনীয়তা অনুযায়ী অ্যাকচুয়েটর নির্বাচন করা উচিত। বায়ুসংক্রান্ত বা বৈদ্যুতিক অ্যাকচুয়েশনের জন্য, মাউন্টিং ইন্টারফেস এবং অ্যাকুয়েটর স্পেসিফিকেশনগুলি সমাবেশের আগে পরীক্ষা করা উচিত।
প্রশ্ন 4: এই ভালভের সাথে কোন আসন উপাদান সরবরাহ করা হয়?
তালিকাভুক্ত কনফিগারেশন RPTFE (PTFE+15%fv) আসন উপাদান হিসাবে ব্যবহার করে। অন্যান্য সীট বা সিলিং কনফিগারেশন বিবেচনা করা যেতে পারে যখন বিভিন্ন মিডিয়া বা তাপমাত্রার অবস্থার জন্য একটি ভিন্ন উপাদানের প্রয়োজন হয়।
প্রশ্ন 5: ভালভটি কি বায়ুসংক্রান্ত বা বৈদ্যুতিক অ্যাকুয়েটর দিয়ে সরবরাহ করা যেতে পারে?
হ্যাঁ। ভালভটি ম্যানুয়াল অপারেশনের জন্য কনফিগার করা যেতে পারে বা সামঞ্জস্যপূর্ণ বায়ুসংক্রান্ত বা বৈদ্যুতিক অ্যাকচুয়েশনের সাথে সরবরাহ করা যেতে পারে। অ্যাকচুয়েটর নির্বাচন ভালভের আকার, অপারেটিং টর্ক, নিয়ন্ত্রণ পদ্ধতি এবং ইনস্টলেশনের প্রয়োজনীয়তা অনুসারে নিশ্চিত হওয়া উচিত।
প্রশ্ন 6: একটি উদ্ধৃতি অনুরোধ করার সময় কি তথ্য প্রদান করা উচিত?
দরকারী তথ্যের মধ্যে রয়েছে ভালভের আকার, চাপের শ্রেণী, মাঝারি, অপারেটিং চাপ, তাপমাত্রা, শরীরের উপাদান, আসনের উপাদান, ফ্ল্যাঞ্জের প্রয়োজনীয়তা, অপারেটিং পদ্ধতি, অ্যাকচুয়েটর স্পেসিফিকেশন, পরিমাণ এবং যেকোনো প্রয়োজনীয় অঙ্কন বা প্রযুক্তিগত মান।
প্রশ্ন 7: প্রযুক্তিগত অঙ্কন এবং উপাদান নথি প্রদান করা যেতে পারে?
হ্যাঁ। পণ্য অঙ্কন, মাত্রিক তথ্য, উপাদান বিবরণ, পরিদর্শন রেকর্ড, এবং অন্যান্য প্রযোজ্য প্রযুক্তিগত নথি ভালভ কনফিগারেশন এবং প্রকল্পের প্রয়োজনীয়তা অনুযায়ী প্রদান করা যেতে পারে.
অনুসন্ধান পাঠান
যোগাযোগের তথ্য
-
ঠিকানা
জিনহাই ৩য় রোড, ইয়ংজিং সাব-ডিস্ট্রিক্ট, লংওয়ান ডিস্ট্রিক্ট, ওয়েনঝো সিটি, ঝেজিয়াং প্রদেশ, চীন
-
টেলিফোন
-
ইমেইল
পণ্যের স্পেসিফিকেশন, কাজের শর্ত, সংযোগের মান, চাপের প্রয়োজনীয়তা বা অঙ্কন সহ আমাদের দলের সাথে যোগাযোগ করুন। আমরা আপনার প্রকল্পের প্রয়োজন অনুযায়ী ভালভ সুপারিশ, কাস্টমাইজেশন বিকল্প, মূল্য এবং প্রযুক্তিগত সহায়তা প্রদান করি।
সংবাদ সুপারিশ